A melegbarnítás célja, hogy a vas- és acélalkatrészek felületén egyenletes, fekete oxidréteg alakuljon ki, amely a kedvező esztétikai megjelenés mellett meghatározott műszaki követelmények teljesítéséhez is hozzájárul.
A megfelelő minőségű bevonat létrehozása azonban gondosan szabályozott technológiai körülményeket igényel. A folyamat eredményességét a vegyi összetétel, a hőmérséklet, a kezelési idő és a munkadarabok előkészítése egyaránt befolyásolja.
Berendezések és technológiai követelmények
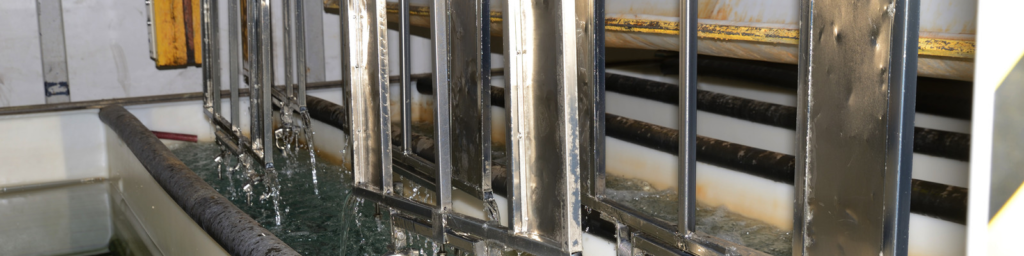
A melegbarnítást speciálisan kialakított, magas hőmérsékleten működő vegyi kezelőberendezésekben végzik. Az alkalmazott lúgos oldatok és a technológia során keletkező gőzök, illetve aeroszolok miatt a berendezéseket megfelelő elszívórendszerrel és szükség szerint a távozó levegő tisztítását szolgáló gázmosóval kell ellátni.
A melegbarnító fürdők jellemzően 140-150 °C körüli hőmérsékleten működnek. A pontos üzemi hőmérséklet az oldat összetételétől és koncentrációjától függ, mivel az oldott sók jelentősen megemelik a folyadék forráspontját.
A berendezések energiaigényének meghatározásakor nem elegendő csupán a fürdő üzemi hőmérsékletének fenntartásával számolni. Figyelembe kell venni a behelyezett acélalkatrészek felmelegítéséhez szükséges energiát, a folyadék hőveszteségét és a technológiai folyamat további hőigényét is. Ezért a rendszer megfelelően méretezett, nagy teljesítményű fűtőberendezést igényel.
A munkafolyamat szabályozása
A melegbarnítás több egymást követő technológiai lépésből áll, amelyek sorrendje és időtartama alapvetően befolyásolja a kész bevonat minőségét.
Az egyes kezelőfürdők vegyi összetételét, koncentrációját és üzemi paramétereit rendszeresen ellenőrizni kell. A pontosan meghatározott vizsgálatok és ellenőrzési időközök biztosítják, hogy a folyamat hosszú távon is stabil, megismételhető eredményt adjon.
A technológia szakszerű alkalmazása ezért nemcsak megfelelő berendezéseket, hanem jelentős szakmai tapasztalatot és folyamatos minőségellenőrzést is igényel.
Konzerválás és utókezelés
A barnítási folyamatot rendszerint konzerváló olajos utókezelés zárja le. Az alkalmazott olaj típusa és tulajdonságai meghatározó szerepet játszanak a bevonat korrózióvédelmi teljesítményében.
A megfelelő konzerválószer kiválasztásakor figyelembe kell venni az alkatrész későbbi felhasználását, a várható környezeti hatásokat és az esetleges további technológiai követelményeket.
A melegbarnított réteg tribológiai tulajdonságai
A melegbarnítás előnyei nem korlátozódnak a korrózióvédelemre és az esztétikus megjelenésre. Megfelelően kialakított oxidréteg esetén az eljárás kedvezően befolyásolja a mozgó gépalkatrészek súrlódási és kopási viselkedését is.
Ezeket a jelenségeket a tribológia, vagyis az egymással érintkező, relatív mozgást végző felületek súrlódásával, kopásával és kenésével foglalkozó tudományterület vizsgálja. A tribológiai tulajdonságok különösen fontosak a gördülőcsapágyak, fogaskerekek és más, nagy mechanikai igénybevételnek kitett gépelemek esetében.
Kedvezőbb bejáratódás és súrlódási tulajdonságok
Az újonnan üzembe helyezett gépalkatrészek felületei a működés kezdeti szakaszában fokozatosan alkalmazkodnak egymáshoz. Ezt a folyamatot bejáratódásnak nevezzük. A megfelelően kialakított melegbarnított réteg elősegíti ezt az alkalmazkodást, mérsékli a kezdeti súrlódást, és kedvezőbb felületi állapot kialakulását támogatja. A hatás különösen olyan üzemi körülmények között lehet jelentős, amikor a mozgó felületek között csak vékony kenőanyagfilm alakul ki.
Fokozott ellenállás a felületi károsodásokkal szemben
A gördülő- és csúszóérintkezésben működő alkatrészek egyik legnagyobb veszélye, hogy a kenőfilm megszakadásakor közvetlen fémes érintkezés jön létre. Ilyenkor megnő a helyi súrlódás, és kialakulhat úgynevezett adhéziós kopás vagy kenődés. Súlyosabb esetben a két fémfelület között mikroszkopikus hegedési kapcsolatok, azaz hideghegedési jelenségek is létrejöhetnek, amelyek további felületi károsodáshoz vezethetnek.
A melegbarnított oxidréteg csökkenti az ilyen károsodások kialakulásának kockázatát. Kedvező hatása van a mikroszkopikus felületi kifáradásból eredő lepattogzások, repedések és egyéb kopási jelenségek mérséklésében is. Ez különösen fontos a nagy terheléssel, változó fordulatszámmal vagy időszakosan kedvezőtlen kenési viszonyok között működő csapágyak esetében.
Jobb kenőanyag-megtartó képesség
A melegbarnított felület egyik fontos tulajdonsága, hogy elősegíti az olajok és zsírok megtapadását. A bevonat mikroszkopikus felületi szerkezete kedvező feltételeket teremt a kenőanyag megtartásához, ami hozzájárul a súrlódás és a kopás csökkentéséhez. Ez a tulajdonság különösen értékes átmenetileg elégtelen kenési körülmények között, amikor a kenőanyagfilm nem képes teljesen elválasztani egymástól az érintkező fémfelületeket.
Védelem a kémiai és környezeti hatásokkal szemben
A megfelelően kialakított oxidréteg bizonyos mértékű védelmet nyújt a csapágyacél és a kenőanyagban található, kémiailag aktív adalékanyagok közötti kedvezőtlen reakciókkal szemben. Emellett mérsékli az illeszkedő alkatrészek közötti apró elmozdulások következtében kialakuló korrózió, az úgynevezett illesztési vagy frettingkorrózió kockázatát.
Egyes, kifejezetten csapágyalkalmazásokhoz optimalizált melegbarnított bevonatok a hidrogén acélba történő behatolását is lassítják. Ez azért fontos, mert a hidrogén bizonyos körülmények között hozzájárul a repedésképződéshez és az anyag idő előtti károsodásához.
Hosszabb élettartam és nagyobb üzembiztonság
A melegbarnított bevonat kedvező tribológiai tulajdonságai együttesen hozzájárulnak a gépalkatrészek megbízhatóbb működéséhez. A javuló bejáratódási viselkedés, a kedvezőbb kenési feltételek, valamint a felületi és kémiai károsodásokkal szembeni ellenállás mérsékli a korai meghibásodások kockázatát.
Megfelelő anyagválasztás, felületkezelési technológia és üzemi körülmények mellett mindez hosszabb alkatrész-élettartamot, ritkább karbantartási igényt és alacsonyabb üzemeltetési költségeket eredményez. A melegbarnítás így nem csupán felületkezelési eljárás, hanem bizonyos gépipari alkalmazásokban a berendezések üzembiztonságának és gazdaságos működésének javítására is alkalmas technológia.
Melegbarnítás a Brüno Metalnál
A Brüno Metal a DEWE Brünofix technológiájával végzi a melegbarnítást, 950 mm x 300 mm x 400 mm maximális befoglaló méretig, 2-5 munkanapos átfutási idővel. Felületkezelő berendezést, vegyszert és szervizszolgáltatást is kínálunk, és a technológia testreszabásában is tudunk segíteni.
A szolgáltatás részleteiről a melegbarnítás oldalon, a bevonat fizikai jellemzőiről pedig a melegbarnított bevonat tulajdonságairól szóló írásunkban olvashat.
