Foszfátozás: kristályos védőréteg a fémfelületeken
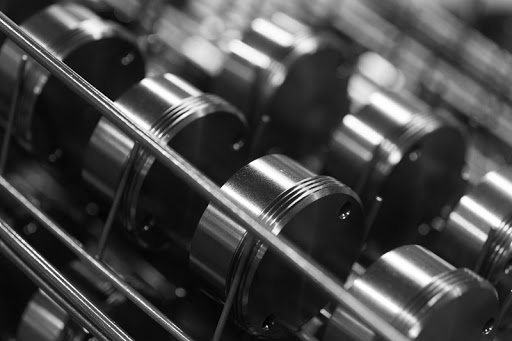
A foszfátozás kémiai felületkezelési eljárás, amelynek során a fémek felületén vékony, kristályos szerkezetű foszfátréteget alakítanak ki. A kezelés elsősorban vas- és acélalkatrészek esetében használatos.
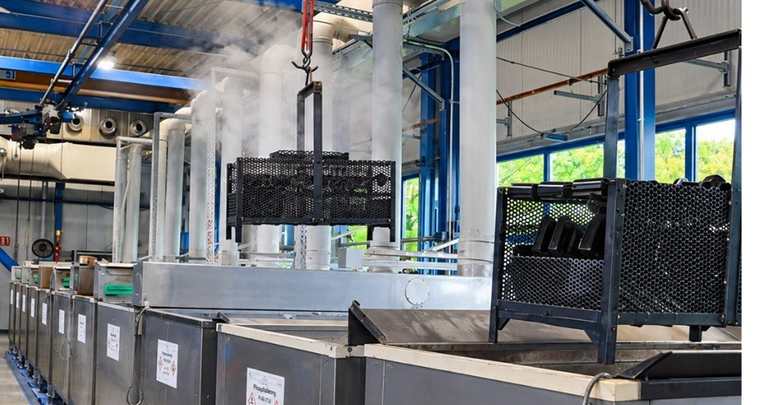
Az eljárás során a munkadarabokat speciális, foszfátvegyületeket tartalmazó oldattal kezelik. A fürdők fontos összetevői a dihidrogén-ortofoszfátok, amelyek közé például a mangán-dihidrogén-foszfát [Mn(H2PO4)2] is tartozik.
A fémfelület és a kezelőoldat közötti kémiai reakció hatására a munkadarab felületéhez szorosan kapcsolódó, kristályos foszfátbevonat képződik. Ez az úgynevezett konverziós réteg nem egyszerűen a fémre felvitt bevonat: kialakulásában maga az alapfém felülete is részt vesz.
Mire jó a foszfátbevonat
A foszfátozás egyik legfontosabb előnye, hogy a kialakult réteg kedvező alapot biztosít további felületkezelésekhez. Kristályos, mikroszkopikusan porózus szerkezete elősegíti a festékek, olajok és más védőanyagok megtapadását, ezáltal megfelelő utókezeléssel javítja az alkatrészek korrózióval szembeni ellenállását. Bizonyos alkalmazásokban a súrlódási tulajdonságok javításában és a hidegalakítási műveletek megkönnyítésében is szerepet játszik.
Szabvány és a réteg tulajdonságai
A foszfátbevonatok műszaki követelményeit a DIN EN ISO 9717 szabvány határozza meg. A kialakuló réteg tulajdonságai, különösen az egységnyi felületre jutó rétegsúly és a látszólagos sűrűség, több tényezőtől függenek.
Meghatározó szerepe van az alapfém anyagösszetételének és eredeti felületi állapotának, a munkadarabon korábban elvégzett mechanikai és kémiai előkezeléseknek, valamint a foszfátozás során alkalmazott technológiai körülményeknek. A kezelőoldat összetétele, hőmérséklete, koncentrációja és a kezelési idő egyaránt befolyásolhatja a kialakuló kristályszerkezetet és a bevonat tulajdonságait.
A megfelelően szabályozott foszfátozási technológia így nemcsak védőréteget hoz létre, hanem a fémalkatrészek további feldolgozásához és hosszú távú üzembiztos működéséhez is hozzájárul.
Milyen anyagok foszfátozhatók, és melyek nem
A technológia kémiai sajátosságából adódóan kizárólag az alacsonyan ötvözött acélok és a szénacélok, vagyis a vas alapú anyagok foszfátozhatók. A magas króm- vagy nikkeltartalmú rozsdamentes acélok, valamint a színesfémek, tehát az alumínium, a réz és a horgany, ezzel a technológiával nem kezelhetők.
Foszfátozás a Brüno Metalnál
A felületkezelést a megrendelő telephelyéhez legközelebb eső referencia partner üzemében végezzük, az általunk forgalmazott DEWE Brünofix anyagokkal és berendezéssel. Ez rövidebb szállítási utat és kisebb logisztikai költséget jelent a megrendelőnek.
- Maximális befoglaló méret foszfátozás esetén: 900 mm x 500 mm x 800 mm
- Átfutási idő: 2-5 munkanap
- Mangán-, cink- és vasfoszfátozáshoz vegyi anyagot is szállítunk
- Különleges méretű és tömegű munkadarabok kezelésére Németországban, az anyavállalat telephelyén van lehetőség
- Átvett darabon észlelt minőségi hibát haladéktalanul jelezze: a javítást díjmentesen elvégezzük