A foszfátozás eredményességének egyik legfontosabb feltétele a megfelelően előkészített, fémtiszta felület. A kezelés előtt a munkadarabokról gondosan el kell távolítani minden olyan szennyeződést, amely akadályozhatja az egyenletes foszfátréteg kialakulását.
Ide tartoznak a megmunkálás során visszamaradó olajok és zsírok, a fúró- és hűtő-kenő folyadékok maradványai, a korábbi korrózióvédő anyagok, valamint az olyan, szabad szemmel gyakran alig látható szennyeződések is, mint az ujjlenyomatok. Szükség esetén az oxidrétegeket és egyéb felületi lerakódásokat is el kell távolítani.
A foszfátréteg kialakulásának kémiai folyamata
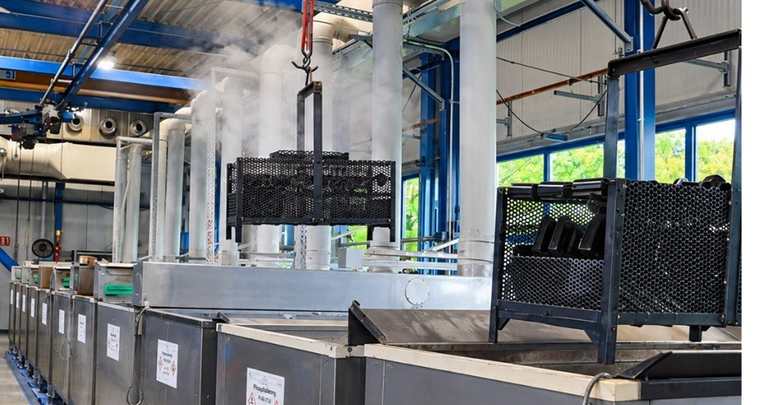
A foszfátozás során a munkadarabokat megfelelő hőmérsékletre beállított, savas kémiai oldatba merítik. Az alkalmazott technológiától függően cink-, mangán-, cink-kalcium- vagy többféle fémiont tartalmazó, úgynevezett trikationos foszfátozófürdőket használnak.
Amikor a fémfelület érintkezésbe kerül a kezelőoldattal, összetett kémiai reakciósorozat indul meg. A savas közeg hatására a fém legfelső rétege kismértékben oldódni kezd, miközben fémionok kerülnek az oldatba.
A folyamat során hidrogénfejlődés lép fel, miközben a fémfelület közvetlen környezetében csökken az oldat savassága, vagyis emelkedik a helyi pH-érték. Ez megváltoztatja a foszfátvegyületek oldhatóságát, és elősegíti a vízben rosszul oldódó foszfátok kiválását.
A kiváló vegyületek apró kristályok, úgynevezett kristallitok formájában kapcsolódnak a fémfelülethez. Ezek fokozatos növekedésével és összekapcsolódásával alakul ki a szilárdan tapadó, kristályos foszfátbevonat. A létrejövő réteg tehát nem egyszerűen a fémre felvitt anyag, hanem a fémfelület és a kezelőoldat közötti kémiai reakció eredménye.
A foszfátbevonat összetétele és fizikai tulajdonságai
A kialakuló bevonat összetétele az alkalmazott foszfátozási technológiától függ. Cinkfoszfátozás esetén elsősorban cink-, illetve cink-vas-foszfátokból álló kristályos réteg képződik, míg mangánfoszfátozáskor mangántartalmú, gyakran vasat is tartalmazó foszfátvegyületek alkotják a bevonatot.
A cinkfoszfátozott felületek jellemzően világos- vagy középszürke megjelenésűek, míg a mangánfoszfátozott alkatrészek általában sötétszürke, esetenként szinte fekete színt kapnak.
A bevonatok felületi tömege a technológiától függően jellemzően 2-30 g/m², vastagságuk pedig hozzávetőlegesen 1-15 mikrométer (µm) közötti lehet. Ezek tájékoztató tartományok: a tényleges értékeket az alapanyag, a bevonat összetétele, a kristályszerkezet és a kezelési körülmények határozzák meg.
A foszfátréteg egyik legértékesebb tulajdonsága, hogy szorosan kapcsolódik az alapfémhez, miközben kristályos szerkezete mikroszkopikus pórusokat és kapilláris jellegű üregeket tartalmaz. Ezek az apró üregek képesek befogadni és megtartani az olajokat, zsírokat és más korrózióvédő anyagokat. Ennek köszönhetően a foszfátozott felület lényegesen kedvezőbb feltételeket biztosít a védőanyagok megtapadásához, mint a kezeletlen fémfelület.
A megfelelően megválasztott foszfátbevonat emellett javítja az alkatrészek csúszási és bejáratódási tulajdonságait, valamint csökkenti a súrlódásból eredő felületi károsodások kockázatát.
A foszfátok elektromosan rosszul vezető vegyületek, ezért a bevonat növeli a felületi elektromos ellenállást. Szigetelőképessége azonban a réteg vastagságától, porozitásától, nedvességtartalmától és a felületre ható mechanikai igénybevételtől is függ.
Mivel a kezelés elsősorban a fém rendkívül vékony felületi rétegét érinti, az alapanyag tömbi mechanikai tulajdonságai, így például a szilárdsága, megfelelő technológiai körülmények között lényegében változatlanok maradnak.
A finomkristályos szerkezet jelentősége
A foszfátozás során nem csupán a bevonat vastagsága és összetétele számít. Legalább ilyen fontos a kialakuló kristályok mérete, eloszlása és a réteg felületi szerkezete. Számos műszaki alkalmazásban a finomszemcsés, egyenletes és nagy kristálysűrűségű foszfátréteg jelenti az optimális megoldást.
A kisebb kristályokból felépülő bevonat egyenletesebb felületi fedettséget biztosít, kedvezően befolyásolja a kenőanyagok megtartását, valamint javítja a további felületkezelésekhez szükséges tulajdonságokat. Ezzel szemben a durva, egyenetlen kristályszerkezet bizonyos alkalmazásokban kedvezőtlenebb felületi érdességet, kevésbé homogén bevonatot és gyengébb technológiai teljesítményt eredményez.
A kívánt kristályszerkezet kialakítása már a felület előkészítésénél elkezdődik. Meghatározó szerepet játszik a tisztítás és az esetleges felületaktiválás minősége, valamint a foszfátozófürdő összetételének, koncentrációjának, hőmérsékletének és kezelési idejének pontos szabályozása.
A bevonat minőségének vizsgálatakor ezért nem elegendő kizárólag a rétegvastagságot ellenőrizni. Fontos a kristályméret, a kristályok térbeli eloszlása, a pórusszerkezet és a felületi érdesség értékelése is.
Optimalizált foszfátozási technológia
A korszerű, célzottan finomkristályos bevonatok kialakítására optimalizált foszfátozási technológiák lehetővé teszik a kristályszerkezet pontosabb szabályozását.
Az általunk alkalmazott, optimalizált technológia célja, hogy a kialakuló kristályok legalább 95%-ának mérete 5 µm alatt maradjon, miközben a kristályok eloszlása egyenletes, a felületi fedettség pedig nagy legyen. Az így létrehozott foszfátréteg jellemzően sötétszürke vagy közel fekete megjelenésű, finom kristályszerkezetű bevonat.
A technológia elsősorban olyan alkatrészek kezelésére előnyös, amelyeknél kiemelt jelentősége van a kedvező csúszási tulajdonságoknak, a kenőanyagok megtartásának és a felületi súrlódás szabályozásának. A megfelelően megválasztott technológiai paraméterekkel akár 2 µm körüli rétegvastagság is kialakítható, ami különösen előnyös a méretpontosságra érzékeny alkatrészek esetében.
A technológiai pontosság szerepe
A foszfátozás során a bevonat minőségét egymással szorosan összefüggő kémiai és fizikai folyamatok határozzák meg. A kezelőoldat összetételének vagy hőmérsékletének kisebb eltérései is befolyásolhatják a kristályképződést, ezáltal a kész réteg tulajdonságait.
A megbízható, egyenletes minőség ezért csak gondosan szabályozott technológiai körülményekkel, megfelelő előkezeléssel és rendszeres folyamatellenőrzéssel biztosítható. A precízen kialakított foszfátbevonat így nem csupán a fémfelület megjelenését változtatja meg, hanem megfelelő alkalmazás esetén hozzájárul az alkatrészek kedvezőbb súrlódási viselkedéséhez, korrózióvédelméhez és hosszabb üzemi élettartamához is.
Foszfátozás a Brüno Metalnál
Foszfátozást bérmunkában is vállalunk, 900 mm x 500 mm x 800 mm maximális befoglaló méretig, 2-5 munkanapos átfutási idővel. A kezelést a megrendelő telephelyéhez legközelebb eső referencia partner üzemében végezzük, az általunk forgalmazott DEWE Brünofix anyagokkal és berendezéssel.
A technológia kémiai sajátosságából adódóan kizárólag alacsonyan ötvözött acélok és szénacélok foszfátozhatók. A rozsdamentes acélok és a színesfémek, tehát az alumínium, a réz és a horgany, ezzel az eljárással nem kezelhetők.
A foszfátozásról, a szabványi követelményekről és a szolgáltatás részleteiről a foszfátozás oldalon olvashat.
