A mangán-, cink- és vasfoszfátozás ugyanazon kémiai alapelvre épül, de a kialakuló bevonatok szerkezete, tulajdonságai és felhasználási területei jelentősen eltérnek. A megfelelő technológia kiválasztását elsősorban az határozza meg, hogy az alkatrésznek milyen mechanikai, korrózióvédelmi vagy további felületkezelési követelményeknek kell megfelelnie.
A három eljárás összehasonlítása
| Tulajdonság | Mangánfoszfátozás (Mn-Phos) | Cinkfoszfátozás (Zn-Phos) | Vasfoszfátozás (Fe-Phos) |
|---|---|---|---|
| Rétegvastagság | Jellemzően 2-15 µm | Jellemzően 3-10 µm, festés-előkészítésnél vékonyabb is lehet | Rendkívül vékony, jellemzően 0,1-1 µm |
| Rétegsúly | 5-30 g/m² | 5-20 g/m², festés-előkészítésnél kisebb is lehet | Jellemzően 0,2-1 g/m² |
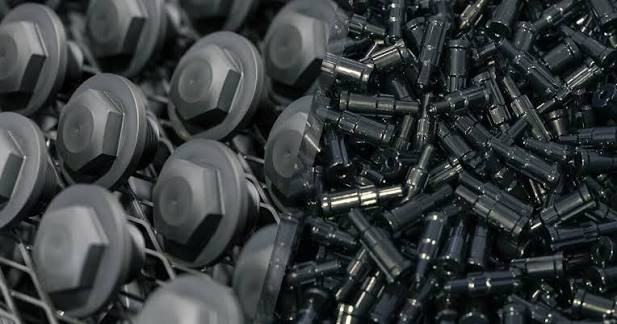
| A bevonat színe | Sötétszürke, antracit, közel fekete | Világosszürke vagy sötétszürke | Kékes, kékesszürke vagy szürke |
| Korrózióvédelem | Olajos vagy viaszos utókezeléssel jelentősen javítható | Festékbevonattal vagy megfelelő konzerválással jó korrózióvédelmet biztosít | Önállóan korlátozott, elsősorban festékbevonattal együtt hatásos |
| Súrlódási és kopási tulajdonságok | Kenőanyaggal kombinálva kedvező, javítja a bejáratódást és mérsékli a berágódást | Kenőanyag-hordozó rétegként különösen előnyös hidegalakításnál | Kopáscsökkentésre általában nem alkalmazzák |
| Elsődleges funkció | Súrlódási tulajdonságok javítása, kenőanyag megtartása, bejáratódás támogatása | Festés-előkészítés, korrózióvédelem, hidegalakítás támogatása | Gazdaságos festés-előkészítés és tapadásjavítás |
| Tipikus alkalmazások | Fogaskerekek, dugattyúk, tengelyek, vezérműalkatrészek, súrlódásnak kitett gépelemek | Autóipari karosszériaelemek, hidegalakított termékek, csavarok, gépalkatrészek | Fémbútorok, kapcsolószekrények, gépburkolatok, festett lemezalkatrészek |
Foszfátozás a Brüno Metalnál
Mangán-, cink- és vasfoszfátozáshoz egyaránt szállítunk vegyi anyagot, és a kezelést bérmunkában is vállaljuk, 900 mm x 500 mm x 800 mm maximális befoglaló méretig, 2-5 munkanapos átfutási idővel.
A technológia kémiai sajátosságából adódóan kizárólag alacsonyan ötvözött acélok és szénacélok foszfátozhatók. A rozsdamentes acélok és a színesfémek, tehát az alumínium, a réz és a horgany, ezzel az eljárással nem kezelhetők.
Az eljárások részletes leírását a foszfátozás oldalon, a technológiai folyamatot pedig a foszfátozás részletes technológiai leírásában találja.
